Optymalna technologia kontroli temperatury dla formowania wtryskowego
Przetwórstwo tworzyw sztucznych z wykorzystaniem urządzeń Tool-Temp
Formowanie wtryskowe to proces kształtowania stosowany do cyklicznej produkcji elementów formowanych, przede wszystkim z materiałów makromolekularnych. Metoda ta ma kluczowe znaczenie w przetwórstwie tworzyw sztucznych — zarówno termoplastów, jak również elastomerów i duroplastów.
Dzięki w dużej mierze zautomatyzowanemu przebiegowi oraz wysokiej elastyczności procesu możliwe jest wytwarzanie detali o niemal dowolnym kształcie i rozmiarze. Formowanie wtryskowe zapewnia także szereg dodatkowych korzyści, zwłaszcza przy produkcji skomplikowanych elementów przeznaczonych do wytwarzania masowego, gdzie liczą się precyzja, powtarzalność i efektywność.

Regulacja temperatury form
Zalety procesu formowania wtryskowego
- Bezpośrednie przejście od surowca do gotowego detalu, bez etapów pośrednich
- Brak lub minimalna obróbka końcowa formowanej części
- Możliwość pełnej automatyzacji procesu
- Wysoka powtarzalność i precyzja odwzorowania elementów
- Szerokie możliwości indywidualnego kształtowania powierzchni
W przetwórstwie tworzyw termoplastycznych formy są zazwyczaj chłodzone, natomiast obróbka elastomerów i materiałów termoutwardzalnych wymaga ich podgrzewania. Jest to warunek konieczny do prawidłowego utwardzenia lub wulkanizacji wtryskiwanego materiału.
Służymy pełnym wsparciem w doborze optymalnych rozwiązań temperaturowych oraz odpowiedzią na wszystkie pytania związane z procesem.
Procesy w formowaniu wtryskowym
Proces formowania wtryskowego można podzielić na cztery etapy:
Krok 1: Uplastycznianie i dozowanie tworzywa
Krok 2: Wtrysk tworzywa
Krok 3: Docisk i chłodzenie
Krok 4: Otwieranie formy i wyrzut detalu
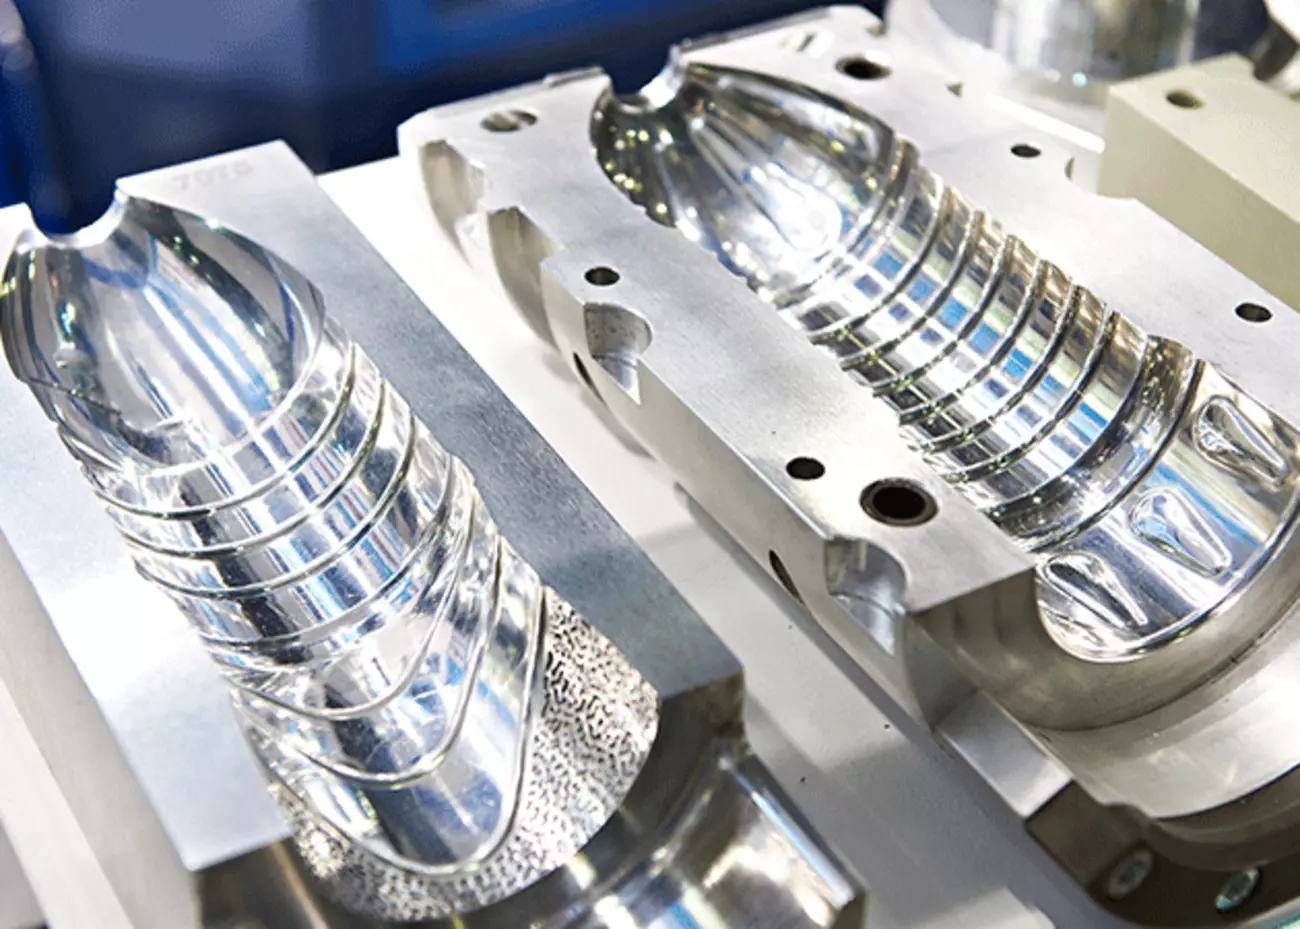
Idealne warunki produkcji z Tool-Temp
Temperatura formy należy do kluczowych czynników w procesie wtrysku tworzyw sztucznych. Ma ona bezpośredni wpływ na czas chłodzenia, a tym samym na ekonomikę produkcji. Jakość gotowego wyrobu zależy w dużej mierze od stopnia krystaliczności tworzywa oraz od naprężeń wewnętrznych powstających podczas procesu. Decydującym czynnikiem wpływającym na szybkość odprowadzania ciepła z tworzywa po wtrysku jest temperatura powierzchni formy.
Regulacja temperatury formy jest niezbędna zarówno do jej nagrzania na początku produkcji, jak i do utrzymania zadanej temperatury roboczej. Jeżeli jedna część formy jest chłodzona skuteczniej niż pozostałe, wypraska będzie stygnąć szybciej w tym obszarze. Może to prowadzić do lokalnego wzrostu naprężeń wewnętrznych, zróżnicowanego skurczu detalu oraz jego deformacji podczas wyjmowania z formy. W efekcie pogarsza się stabilność wymiarowa bardziej złożonych elementów.
Konstrukcja formy, a także geometria i rozmieszczenie kanałów chłodzących, mają kluczowe znaczenie dla uzyskania wysokiej jakości wyprasek oraz równomiernego chłodzenia powierzchni formy. W przypadku dużych form zaleca się podział regulacji temperatury na kilka niezależnych obiegów, aby medium chłodzące nie nagrzewało się nadmiernie.
Rodzaj stosowanego tworzywa determinuje optymalną temperaturę powierzchni formy. W celu zapewnienia niezawodnej produkcji wszystkie urządzenia do regulacji temperatury Tool-Temp wyposażone są w elektroniczne czujniki przepływu. Cyrkulacja medium jest stale monitorowana, a w przypadku zablokowania obiegu lub nagłego spadku przepływu uruchamiany jest alarm.
Czujniki temperatury zainstalowane w urządzeniu odpowiadają za regulację temperatury medium. W przypadku produkcji elementów precyzyjnych możliwe jest zastosowanie dodatkowych czujników w przewodzie zasilającym i powrotnym wody chłodzącej, co umożliwia precyzyjną regulację temperatury na wejściu do formy. Jednostka sterująca sygnalizuje wszelkie odchylenia temperatury rzeczywistej od wartości zadanej.
Aby zapewnić stałą i niezawodną zdolność regulacji temperatury, wszystkie urządzenia Tool-Temp wyposażone są w filtr wody procesowej. Zapobiega on odkładaniu się osadów w obiegu, które mogłyby pogarszać wymianę ciepła, a tym samym negatywnie wpływać na jakość wyprasek.
- Wysoka jakość powierzchni wyprasek
Precyzyjna kontrola temperatury w obszarach, w których mogłyby powstawać linie łączenia strumieni tworzywa, pozwala zoptymalizować jego przepływ w newralgicznych strefach formy. Tworzywo łączy się i wiąże jednorodnie, bez widocznych szwów na powierzchni detalu. Rozwiązania Tool-Temp są każdorazowo dopasowywane do konkretnego zastosowania wtryskowego oraz używanej formy.
- Optymalizacja gniazd formy
Optymalizacja poszczególnych gniazd formy wymaga podwyższonej temperatury ścian formy. Można ją skutecznie osiągnąć dzięki wysoko reaktywnym systemom grzewczo-chłodzącym Tool-Temp z wykorzystaniem wody pod ciśnieniem.
- Skrócenie czasów cyklu
Systemy regulacji temperatury oparte na wodzie, oferujące wysoką wydajność chłodzenia do 90°C, a także rozwiązania z wodą pod ciśnieniem do 160°C, umożliwiają skrócenie czasów cyklu przy jednoczesnym zachowaniu nienagannej jakości wyprasek.
- Szybki zwrot z inwestycji i prosta konserwacja
Stosujemy wyłącznie wysokiej jakości materiały oraz efektywną produkcję seryjną, aby oferować rozwiązania w zakresie regulacji temperatury w wyjątkowo konkurencyjnych cenach. Wszystkie produkty Tool-Temp są projektowane i wytwarzane w Szwajcarii, co gwarantuje stabilne i niezawodne łańcuchy dostaw.
Urządzenia wyróżniają się doskonałą dostępnością serwisową — zapewniamy globalną dostępność części zamiennych, dzięki czemu konserwacja jest prosta, szybka i ekonomiczna.
Tworzywo termoplastyczne przeznaczone do wtrysku jest najpierw podawane w postaci granulatu lub proszku do obracającego się ślimaka. Ruch obrotowy powoduje transport granulatu w kierunku końca ślimaka. Tarcie powstające na skutek obrotu ślimaka transportującego, w połączeniu z jednoczesnym podgrzewaniem, prowadzi do stopienia tworzywa wewnątrz jednostki wtryskowej.
W dalszej fazie procesu stopione tworzywo gromadzi się na końcu ślimaka, w obszarze dyszy wylotowej. W tym momencie dysza pozostaje zamknięta, co powoduje narastanie ciśnienia działającego na ślimak.
Stopione tworzywo jest pod bardzo wysokim ciśnieniem przepychane przez dyszę do kanałów doprowadzających formy, gdzie wypełnia gniazdo formujące. Ciśnienia występujące w tym etapie procesu mieszczą się w zakresie od 500 do 2000 bar.
Wysokie wartości ciśnienia umożliwiają skuteczne przetłoczenie stopionego tworzywa przez układ wlewowy formy oraz jego równomierne rozprowadzenie w gnieździe.
Kolejnymi etapami procesu wtrysku są docisk oraz chłodzenie wypraski. Forma, której temperatura wynosi zazwyczaj od 20 do 120°C, jest znacznie chłodniejsza niż stopione tworzywo o temperaturze 200–300°C. W efekcie stopione tworzywo zaczyna się schładzać i przechodzi w stan stały w temperaturze krzepnięcia charakterystycznej dla danego materiału.
Podczas chłodzenia dochodzi do skurczu tworzywa, który może negatywnie wpływać na stabilność wymiarową, strukturę oraz jakość powierzchni wypraski. Zjawisko to jest kompensowane poprzez dalsze oddziaływanie ciśnieniem na ciekłe tworzywo w fazie docisku.
Po zakończeniu etapu docisku dysza w cylindrze ślimakowym zostaje zamknięta, a jednocześnie rozpoczyna się dozowanie i uplastycznianie tworzywa na potrzeby kolejnego cyklu produkcyjnego. Materiał znajdujący się w formie nadal się chłodzi, aż do momentu zestalenia ciekłego rdzenia detalu. Na tym etapie wypraska jest zwykle wystarczająco sztywna, aby mogła zostać bezpiecznie usunięta z formy.
Po zakończeniu chłodzenia otwierana jest strona wyrzutowa formy, a następnie do gniazda formującego wprowadzane są wypychacze, które wypychają wypraskę z formy. W większości przypadków konieczne jest oddzielenie wlewu od wypraski. Może to odbywać się w osobnym etapie procesu lub automatycznie podczas wyrzutu z formy.
Produkcja wyprasek bezwlewowych wymaga zastosowania systemu gorącokanałowego. Po usunięciu detalu z formy cykl produkcyjny rozpoczyna się ponownie od pierwszego etapu.