Wydajne rozwiązania kontroli temperatury dla procesów wytłaczania
Efektywna strefowa kontrola temperatury z wykorzystaniem urządzeń do regulacji temperatury Tool-Temp
W procesach wytłaczania precyzyjna kontrola temperatury ma kluczowe znaczenie na każdym etapie produkcji. Wspieramy naszych klientów w doborze i projektowaniu rozwiązań optymalnie dopasowanych do konkretnych procesów technologicznych.
Urządzenia Tool-Temp stabilizują warunki temperaturowe podczas takich etapów, jak topienie, mieszanie, homogenizacja, kondycjonowanie czy rozładunek. W zależności od produktu oraz zastosowanej technologii wartości temperatury w poszczególnych strefach procesu muszą być precyzyjnie podnoszone lub obniżane.
Zastosowanie ciekłych nośników ciepła zapewnia jednorodny rozkład temperatury oraz umożliwia jednoczesne, kontrolowane dostarczanie i odprowadzanie energii cieplnej. Szybka i dokładna regulacja parametrów cieplnych wpływa korzystnie na strukturę przetwarzanego materiału, pozwala uzyskać wysoką jakość powierzchni oraz stabilne właściwości produktu.
W efekcie możliwe jest zwiększenie wydajności procesu przy zachowaniu wysokiego standardu wyrobów oraz poprawie efektywności energetycznej. Aby sprostać rosnącym wymaganiom rynku w zakresie jakości procesów wytłaczania, oferujemy szeroką gamę precyzyjnych urządzeń.
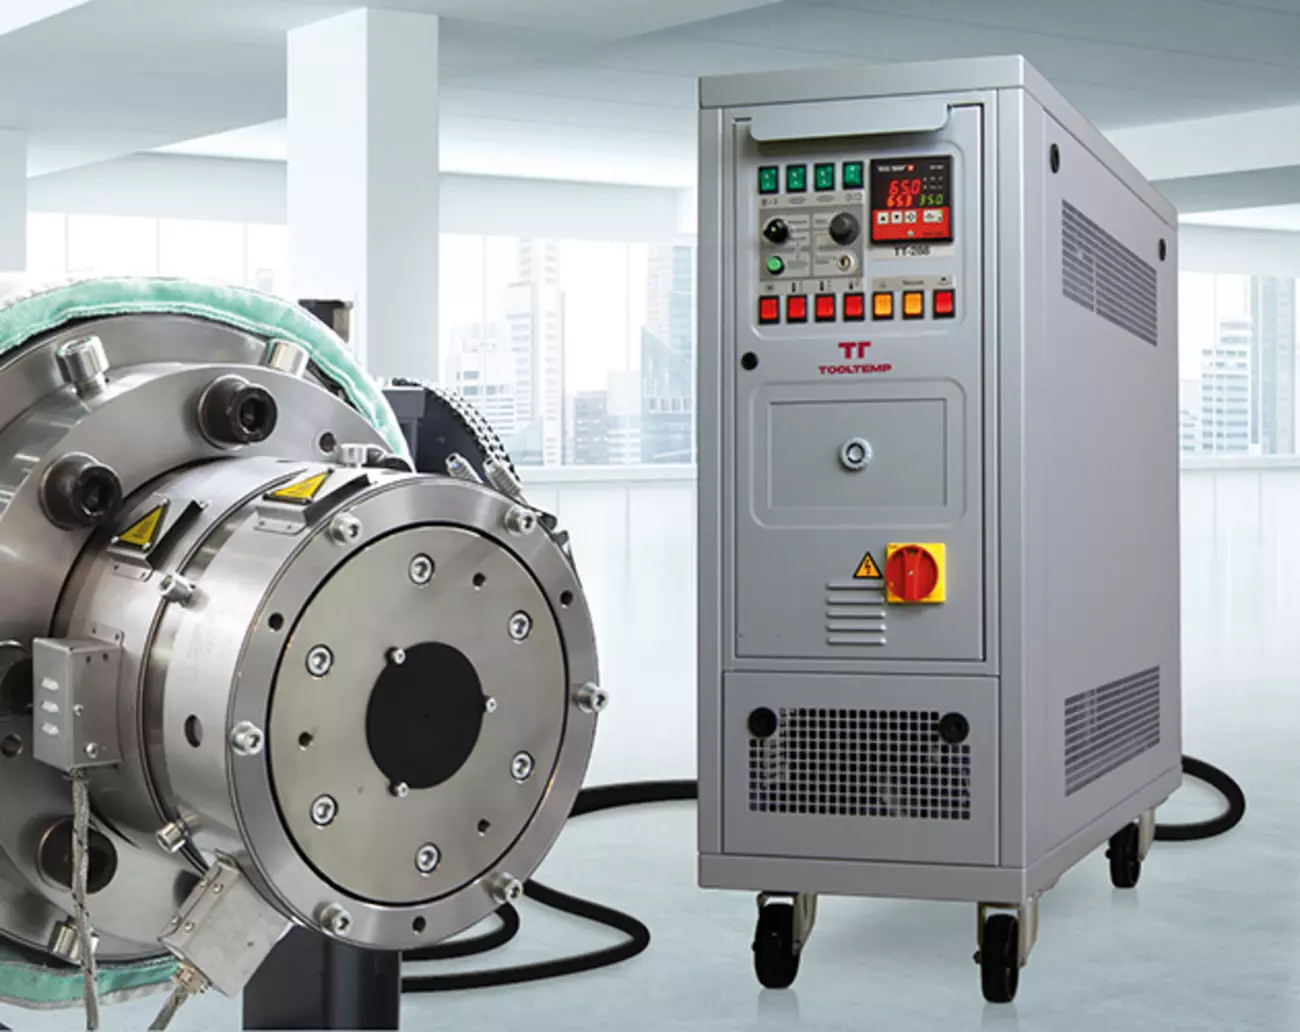
Jednostki kontroli temperatury Tool-Temp w procesach wytłaczania
Solidne, trwałe, zaprojektowane do pracy w trybie 24/7: Jednostki kontroli temperatury do odpowiednich zastosowań w procesach wytłaczania.
Produkty Tool-Temp są opracowywane i produkowane wyłącznie w Szwajcarii. Wybór wysokiej jakości komponentów urządzeń jest traktowany z najwyższą uwagą już na etapie projektowania. Wszystkie części mające kontakt z wodą są wykonane ze stali nierdzewnej lub brązu. Tool-Temp rezygnuje z elastycznych połączeń we wszystkich urządzeniach i celowo stosuje solidne orurowanie.
Wszystkie urządzenia wykorzystują najnowszą technologię do regulacji temperatury z dokładnością do jednej dziesiątej stopnia i posiadają zintegrowany system pomiaru przepływu, który umożliwia monitorowanie cyrkulacji medium przez cały czas.
Tool-Temp ma wysoki poziom integracji pionowej, co gwarantuje spójne zapewnienie jakości. Ważne komponenty, takie jak pompy, wymienniki ciepła, przepływomierze oraz specjalne przełączniki i przekaźniki są produkowane w fabryce w Sulgen.
Krótki czas reakcji w przypadku niestandardowych rozwiązań jest dla nas oczywistością i stanowi część naszych usług. Dbamy o optymalną kontrolę temperatury, abyś mógł skoncentrować się na procesach produkcyjnych wytłaczania.
Wytłaczanie - wydajna kontrola temperatury z Tool-Temp
Definicja wytłaczania
Wytłaczanie (ekstruzja) to proces, w którym urządzenia transportujące – ekstrudery – wykorzystują zasadę działania śruby Archimedesa do równomiernego wypychania masy stałej lub lepkiej przez otwór formujący, pod wysokim ciśnieniem i w podwyższonej temperaturze. W efekcie powstają wyroby o przekroju odpowiadającym kształtowi otworu, tzw. ekstrudaty, o teoretycznie nieograniczonej długości.
Budowa i zasada działania ekstrudera
Podstawowym elementem ekstrudera jest wał ślimaka umieszczony w cylindrze, którego średnica wewnętrzna w przybliżeniu odpowiada średnicy zewnętrznej ślimaka. Na przednim końcu cylindra znajduje się otwór wylotowy, zwany dyszą. Ślimak jest osadzony w tylnej części cylindra, gdzie znajduje się również układ napędowy, zazwyczaj składający się z silnika elektrycznego oraz przekładni. Przekładnia odpowiada za obrót wału ślimaka.
Materiał przeznaczony do przetworzenia jest zazwyczaj podawany do cylindra w sposób ciągły przez lejek zasypowy. Jeżeli materiał składa się z kilku komponentów, kluczowe znaczenie ma precyzyjne i powtarzalne dozowanie składu mieszanki. W zależności od zastosowanego systemu rozróżnia się dozowanie grawimetryczne oraz objętościowe.
Jeżeli proces wytłaczania wymaga dodania kolejnych składników, mogą one być wprowadzane do cylindra ślimaka np. za pomocą zaworów iglicowych lub podajników bocznych. Proces ten określany jest jako koekstruzja. W przetwórstwie tworzyw sztucznych dodatkami takimi mogą być barwniki (masterbatche), stabilizatory, plastyfikatory czy włókna wzmacniające.
Proces wytłaczania – skutecznie wspierany przez rozwiązania Tool-Temp
Ekstruder może realizować wiele zadań technologicznych, takich jak mieszanie, zagęszczanie, homogenizacja, odgazowywanie czy granulowanie masy. W zależności od materiału bazowego oraz oczekiwanego produktu końcowego stosuje się różne konstrukcje ekstruderów, w tym tłokowe, jednoślimakowe, dwuślimakowe oraz planetarne.
Wytłaczanie jest uniwersalnym procesem stosowanym do przetwarzania elastomerów i termoplastów, a także produktów spożywczych oraz pasz dla zwierząt.
Proces ten stał się istotnym elementem inżynierii procesowej w przemyśle tworzyw sztucznych, spożywczym oraz w obszarze recyklingu. Zakres wytwarzanych produktów jest bardzo szeroki i obejmuje m.in. rury, pręty, profile ram okiennych, uszczelki i węże. Wytwarzane są również półprodukty, płyty do dalszej obróbki termoformowaniem, folie, płyty z twardej pianki polistyrenowej, drobne elementy motoryzacyjne czy obręcze rowerowe. W przemyśle spożywczym metodą ekstruzji produkuje się m.in. makarony, przekąski, herbatniki, formowane wyroby mięsne oraz karmę dla zwierząt.
Ze względu na zróżnicowane właściwości przetwarzanych materiałów opracowano wiele wariantów technologicznych. Ekstrudery można zasadniczo podzielić na urządzenia do formowania oraz do modyfikacji materiału. Ekstrudery formujące, najczęściej jednoślimakowe, wykorzystywane są głównie do nadawania kształtu. Z kolei ekstrudery przetwarzające służą do chemicznej i/lub fizycznej modyfikacji materiałów – w tej roli najczęściej stosuje się ekstrudery dwuślimakowe oraz ugniatarki.
- Wytłaczanie na zimno
Niskie ciśnienia, niskie temperatury oraz niewielkie siły ścinające. - Wytłaczanie na gorąco (niskociśnieniowe)
Niższe ciśnienia robocze przy podwyższonych temperaturach. - Wytłaczanie na gorąco (wysokociśnieniowe)
Wysokie ciśnienia oraz wysokie temperatury procesu. - Koekstruzja
Łączenie podobnych lub różnych materiałów jeszcze przed opuszczeniem dyszy profilowej. Wyróżnia się procesy jednoetapowe oraz dwuetapowe.
A. Przemysł tworzyw sztucznych i ich przetwórstwo
Systemy kontroli temperatury firmy Tool-Temp to sprawdzona i solidna technologia w Systemy regulacji temperatury Tool-Temp umożliwiają zastosowanie sprawdzonej i solidnej technologii w procesach wytłaczania. Chętnie dzielimy się naszym wieloletnim doświadczeniem oraz opracowujemy rozwiązania dostosowane do indywidualnych potrzeb klientów, zapewniając regulację temperatury precyzyjnie dopasowaną do danego procesu.
Wytłaczanie pozwala na produkcję bezszwowych płyt, rur oraz profili o stałym przekroju. Oprócz wytwarzania półproduktów metoda ta znajduje również szerokie zastosowanie jako etap przygotowawczy w procesie wtrysku tworzyw sztucznych.
Podczas wytłaczania tworzyw sztucznych na cylindrze ekstrudera montowane są opaski grzewcze, które topią podawany granulat lub proszek. W zależności od rodzaju przetwarzanego tworzywa konieczne może być także odgazowywanie, aby zapobiec powstawaniu pęcherzy w gotowym wyrobie. Oprócz nagrzewania, w niektórych procesach wymagane jest również chłodzenie uplastycznionej masy, realizowane za pomocą wentylatorów lub kanałów chłodzących wbudowanych w cylinder, przez które przepływa medium chłodzące.
Zasadniczo wytłaczane są termoplasty oraz elastomery termoplastyczne. Duroplasty przetwarzane są w ekstruderach jedynie w szczególnych przypadkach. W zależności od zastosowania stosuje się różne warianty procesu:
Wytłaczanie arkuszy
Uplastyczniona masa jest tłoczona przez szeroką dyszę szczelinową, a następnie wygładzana na stopniowo podgrzewanym trójwalcowym kalandrze i doprowadzana do wymaganej grubości. Po schłodzeniu materiał jest cięty na płyty.
Wytłaczanie rur i profili
Uplastyczniona masa jest tłoczona przez dyszę pierścieniową lub profilową, a następnie kalibrowana i chłodzona. Aby zapobiec deformacji, materiał musi być chłodzony w stole kalibracyjnym. Kluczowym elementem tego układu jest tuleja kalibracyjna, która utrzymuje kształt rury lub profilu. Tuleja, umieszczona bezpośrednio za dyszą, wykonana jest z bloku metalowego o wewnętrznym przekroju odpowiadającym kształtowi wyrobu. Profile puste kalibrowane są za pomocą powietrza wspomagającego lub podciśnienia. Otwory próżniowe rozmieszczone w tulei zasysają profil do jej ścianek, a woda opływająca i przepływająca przez profil powoduje jego schłodzenie. Konstrukcja stołu kalibracyjnego jest ściśle uzależniona od rodzaju produktu, a w przypadku złożonych profili, takich jak ramy okienne, wymaga dużego doświadczenia, aby zapobiec zapadaniu się i deformacjom.
Wytłaczanie folii
Uplastyczniona masa jest przeciskana przez wąską matrycę z szerokimi szczelinami, a następnie odciągana przez rolki chłodzące i rozciągana przez odpowiednią walcarkę. Proces ten może być wykorzystywany do produkcji folii o grubości 8-15 µm i szerokości do 4 metrów.
Wytłaczanie z rozdmuchiwaniem
Ekstrudery stanowią również element instalacji do produkcji folii rozdmuchiwanej. W tym procesie uplastyczniony materiał nie jest formowany w profil, lecz rozdmuchiwany do postaci cienkościennego rękawa foliowego. Stop jest kierowany pionowo i formowany w wąż za pomocą spiralnych głowic rozdzielających. Poprzez zastosowanie nawet dziewięciu ekstruderów rozmieszczonych pierścieniowo możliwa jest produkcja folii wielowarstwowych. Rękaw foliowy jest rozciągany wzdłużnie i poprzecznie poprzez wtłaczanie powietrza, które jednocześnie chłodzi materiał i stabilizuje jego kształt. Następnie folia jest kalibrowana, składana i nawijana.
Formowanie z rozdmuchiwaniem
Uplastyczniona masa formowana jest w wąż za pomocą dyszy pierścieniowej. Plastyczny jeszcze wąż zostaje zamknięty w dwuczęściowej formie i rozdmuchany sprężonym powietrzem. Po schłodzeniu gotowy wyrób jest usuwany z formy. Metoda ta stosowana jest do produkcji elementów pustych, takich jak butelki, kanistry, beczki czy rury.
B. Przemysł spożywczy – regulacja temperatury i chłodzenie żywności
Ekstruzja stanowi kluczowy element wielu procesów produkcji żywności i pasz. Obok przemysłu tworzyw sztucznych sektor spożywczy jest jednym z głównych użytkowników ekstruderów. Urządzenia te służą do ugniatania, mieszania, gotowania i porcjowania produktów takich jak płatki zbożowe, białka teksturowane, ryż wzbogacany witaminami czy makarony.
Aby zapewnić powtarzalną jakość, konsystencję i smak produktów, niezbędna jest precyzyjna i odtwarzalna regulacja temperatury. Proces gotowania musi przebiegać w ściśle kontrolowanych warunkach, często przy częstych zmianach receptur. W trakcie wytłaczania na gorąco masa zawierająca wodę jest podgrzewana pod wysokim ciśnieniem w ślimaku kompresyjnym. Po spadku ciśnienia na dyszy wylotowej produkt ulega znacznemu spulchnieniu. Skleikonowana skrobia sprzyja zatrzymywaniu gazów i stabilizacji struktury porów. Typowymi produktami tego procesu są chipsy orzechowe, przekąski, pieczywo oraz wyroby cukiernicze.
C. Przemysł gumowy
Wytłaczanie gumy jest procesem formowania, w którym granulaty kauczuku naturalnego lub syntetycznego są tłoczone przez narzędzie formujące w warunkach wytłaczania na gorąco. Metoda ta wykorzystywana jest do produkcji profili, uszczelek, mat oraz innych wyrobów gumowych.
D. Recykling
Do recyklingu czystych i jednorodnych odpadów z tworzyw sztucznych stosuje się specjalne ekstrudery jedno- lub dwuślimakowe. Celem jest uzyskanie wysokiej jakości regranulatu, który stanowi surowiec do produkcji nowych wyrobów. Kluczowe znaczenie ma tutaj czystość polimeru. W celu wychwycenia jak największej ilości zanieczyszczeń separacja odbywa się w strumieniu stopu pomiędzy ekstruderem a narzędziem wytłaczającym. Często już na wcześniejszych etapach stosuje się różne metody separacji w celu uzyskania jednorodności materiału. Podczas wytłaczania właściwości tworzyw mogą być dodatkowo modyfikowane poprzez dodatek odpowiednich dodatków.